


杭州某机械企业模具货架定制案例
发布时间:2026-09-20 09:14 来源:大多仓储
模具是机械加工企业的核心家底,一副冲压模具动辄几十万,可存放往往最不被当回事——堆在地上、卡在角落、找模靠老师傅的记忆翻。杭州一家机械加工企业就吃够了这个苦头,直到重新规划了模具货架,车间才真正清爽起来。
模具堆、乱、重,成了车间的老大难
这家企业主营汽车零部件的冲压加工,车间里长期周转着上百副冲压模具,单副重量从两三百公斤到两三吨不等。改造前,模具管理一直靠最原始的办法:
- 模具直接落地堆放,占掉一大片作业区,叉车转弯都得绕路;
- 找一副模平均要翻十几分钟,全靠老师傅的记性和人缘;
- 重模具下面垫木块、卡铁楔,稍不留神就有倾倒伤人的风险;
- 地面返潮,模具工作面锈蚀,影响冲压精度。
企业负责人直言:场地不是租不起,是这么堆着太浪费,效率和安全两头都在漏。
方案:重型模具货架搭配分区管理
大多货架的工程师到现场量了尺寸、称了模具重量,给出的不是简单买几组架子,而是一套分区存储方案。
按重量分区,重载中载分开
| 分区 | 适配模具 | 货架类型 | 单层承重 |
|---|---|---|---|
| 重载区 | 1.5 吨以上大模 | 重型模具货架 | 2 吨 |
| 中载区 | 300kg–1.5 吨 | 中型货架 | 1 吨 |
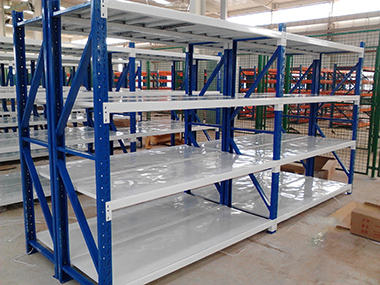
| 轻载区 | 小模具、检具 | 层板货架 | 500kg |
抽拉式设计,吊装更省力
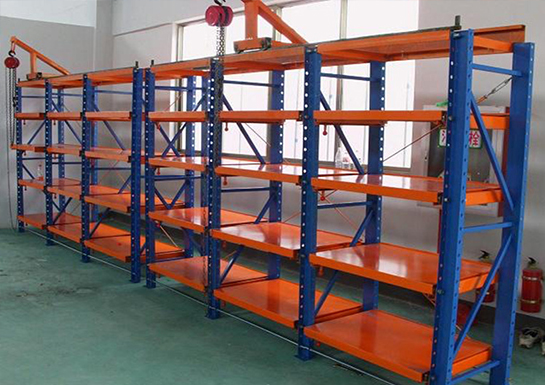
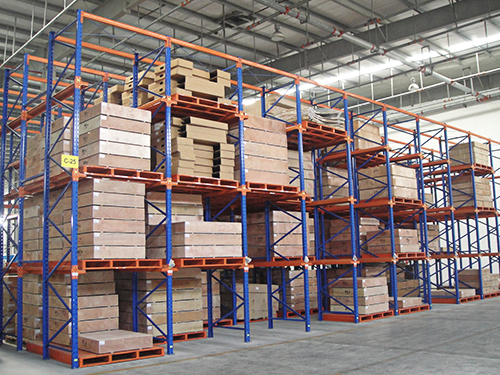
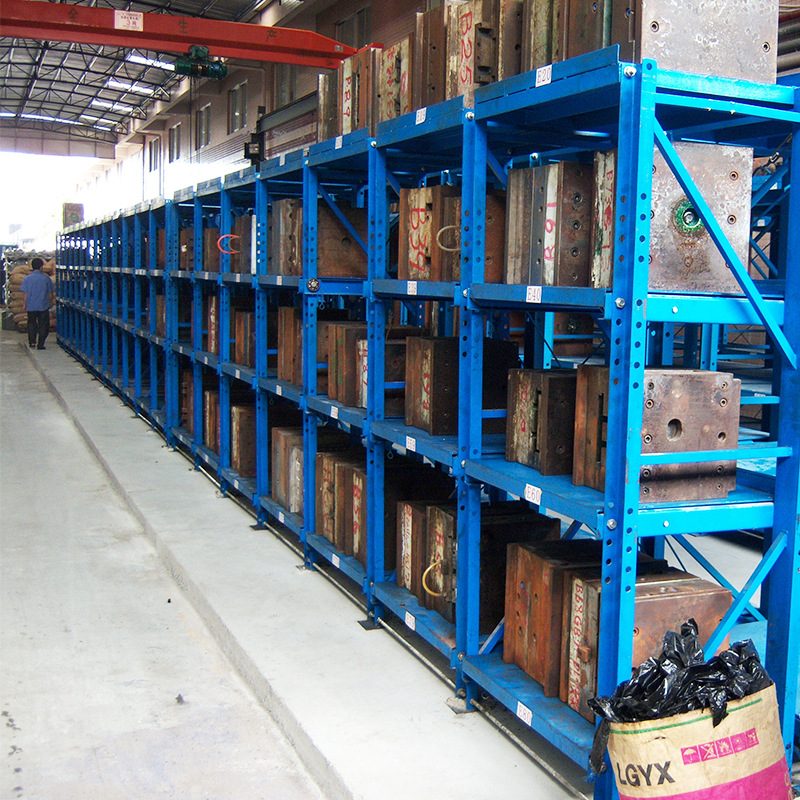
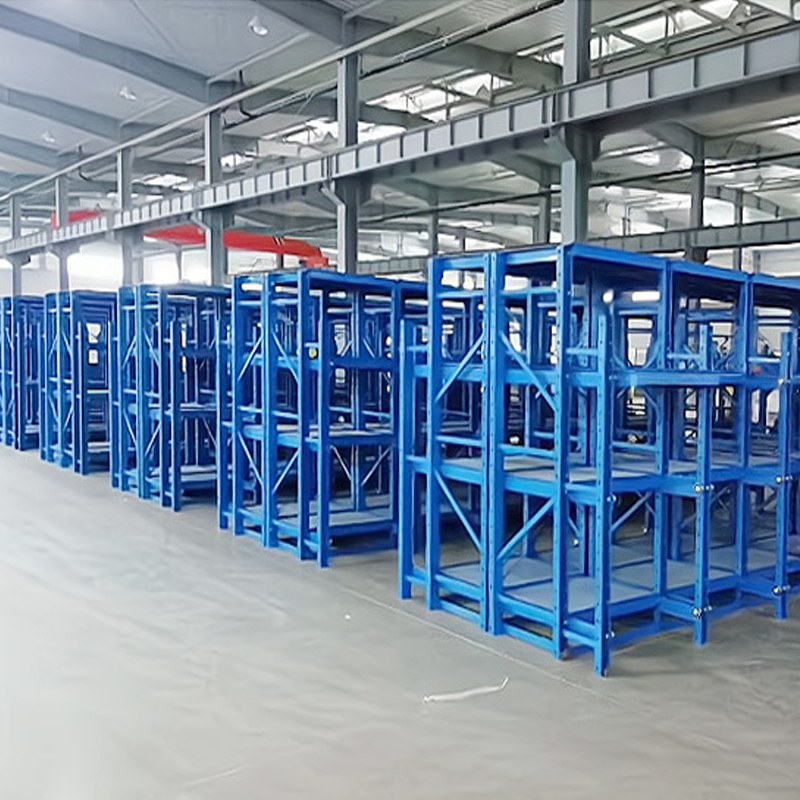
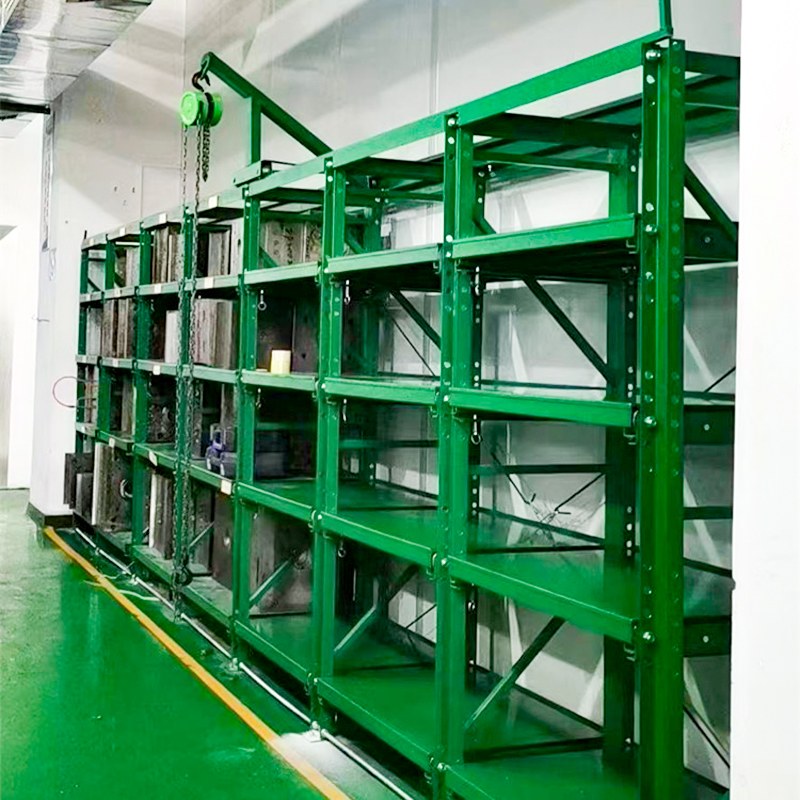
重载区选用抽屉式模具架,模具搁在可抽拉的层板上,配合车间行车直接起吊,人不用弯腰去够,也不用冒险在重物下作业。每层都加了防滑挡边和限位销,抽拉到位自动锁住,安全系数明显提升。
编号定位,找模不再靠翻
架子立起来只是第一步,我们还帮着把模具编号、贴标签、建了电子台账。每副模具对应固定的库位编号,要找哪副模,先查台账、再到指定库位,一条路走到底。
改造后的实打实变化
方案落地一个月,企业反馈了几组真实数据:
- 模具区占地面积减少约 45%,腾出的场地改成了来料暂存区;
- 找模时间从平均 15 分钟降到 3 分钟以内,换模频率高的产线受益最明显;
- 模具磕碰、锈蚀问题大幅减少,冲压尺寸更稳定;
- 一次投入,省下的场地和人工,账面上很快就能算回来。
用负责人的话说:以前是模具找地方,现在是地方找模具,心里踏实多了。
常见问题
模具货架单层承重怎么选?
按最重的一副模具留余量,建议单层承重是实际模具重量的 1.5 倍以上。拿不准就先称重、再定架子,别拍脑袋选。
模具架一定要做成抽屉式吗?
不一定。重模具、需要吊装的建议抽屉式;中小型模具用普通层板货架也能满足,关键看存取方式和承重。
旧车间改造会不会停产?
大多货架一般分段施工,先把架子在指定区域装好,再分批迁移模具,基本不影响正常生产。
写在最后
模具堆、乱、重,看似小事,日积月累吃掉的都是效率和安全。如果你的车间也有同样的烦恼,欢迎联系大多货架,我们免费上门测量、出方案,从承重到分区一次给你讲清楚。
上一篇:杭州某医药企业贯通货架扩容案例
下一篇:没有了